新闻资讯News Center

400-016-1080
021-51088618
EN 1090-5冷弯铝压型板认证合规要求
一、先看清 EN 1090-5 在家族里的位置
EN 1090-5:2017 的全称是《钢结构与铝结构的执行——第 5 部分:屋面、吊顶、楼板和墙面用冷弯铝结构件与冷弯结构的技术要求》。该标准 2017 年 2 月 6 日由 CEN 批准,英国版 BS EN 1090-5:2017 并入 2018 年 3 月勘误。它和 EN 1090-4:2016 是平行起草的,条款结构高度相似——这一点在实操中很有用:做过冷弯钢的人读冷弯铝,大部分条款可以平移。
二、法律骨架:为什么它叫"EN 1090-1 认证"
欧盟建筑产品法规 CPR (EU) 305/2011 的机制是:只有列入欧盟委员会公布的协调标准清单的标准,才能用来做 CE 标识。查 2026 年 2 月 9 日版协调标准摘要,EN 1090 系列中只有 EN 1090-1:2009+A1:2011 在列,EN 1090-5 不在其中。
所以合规链条是这样搭起来的:
图 1 EN 1090-5 产品从标准到 CE 标识的合规链条
|
层级 |
文件/环节 |
作用 |
|
法规层 |
CPR (EU) 305/2011 |
规定 CE 标识与性能声明(DoP)的框架 |
|
协调标准 |
EN 1090-1 |
规定符合性评估方法与工厂生产控制(FPC) |
|
执行标准 |
EN 1090-5 |
规定产品怎么做、怎么装(技术执行依据) |
|
第三方 |
FPC 证书 |
由公告机构签发,覆盖初始检查与持续监督 |
|
制造商 |
DoP + CE 标识 |
自行声明并加贴,CE 旁标注公告机构识别号 |
在这个链条里,各方的活是分开的:
l 制造商负责初始型式试验(ITT,若声明结构设计特性则为初始型式计算 ITC)+建立并运行工厂生产控制(FPC),并进行取样、试验与检验;
l 公告机构(Notified Body)负责 FPC 的初始工厂检查与初始体系评估,以及后续的持续监督、评估与批准;
l 评估体系按 EN 1090-1 附录 ZA 为 AVCP 体系 2+——这是钢结构与铝结构构件的统一路径,不因冷弯与否而改变;
l 取得 FPC 证书后,制造商出具性能声明(DoP)并加贴 CE 标识,CE 标识旁须标注 FPC 认证机构的识别号。
三、适用边界:哪些产品走这条路,哪些不走
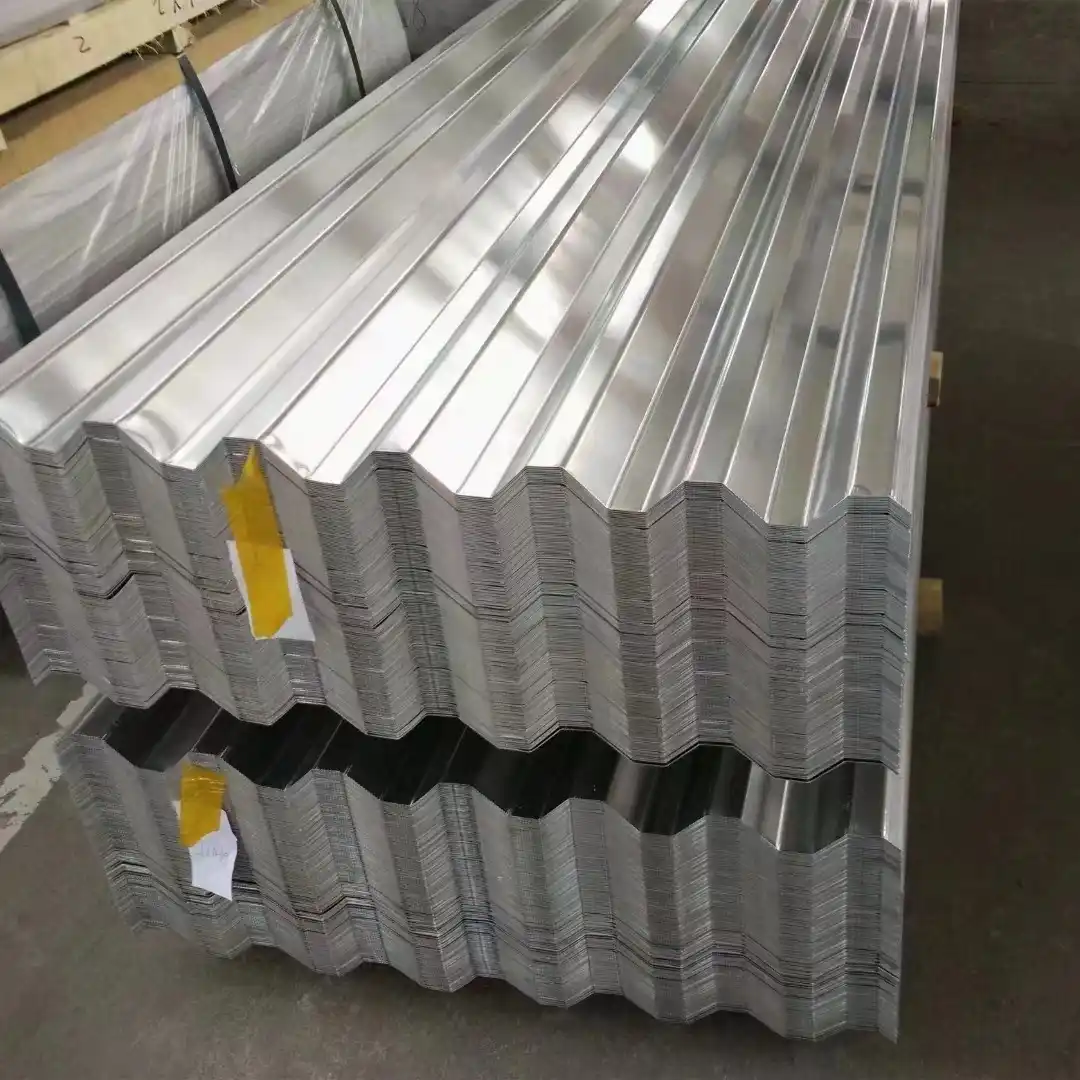
EN 1090-5 的适用对象是由压型板冷成型而成的冷弯铝结构构件,用于屋面、吊顶、楼板和墙面,主要承受静态荷载或抗震荷载,且属于 EN 1999-1-4 定义的结构等级 I 和 II 的产品。
覆盖的构件形态包括:梯形板、正弦板、线性托盘(liner tray)、盒式板(cassette profile),以及穿孔板和微压型板。此外还覆盖:
l 外板与内板之间(或上下层板之间)的间隔构造;
l 屋面、墙面、吊顶的支承构件(同样由冷弯压型板制成时);
l 上述构件参与传力的连接与固定。
典型应用场景是单层或多层屋面(承重下层板、防水上层板或两者)、单层或多层墙面(承重内层板、外维护层或两者),以及室内吊顶。
明确排除的四类
l 焊接型材——归 EN 1090-3;唯一例外是低应力区的密封焊;
l 夹芯板、组合楼板等以异种材料协同受力为核心的复合构件;
l EN 1090-1 本身声明不覆盖的吊顶、轨道、轨枕类构件(注意:EN 1090-5 的适用范围写了"吊顶",但符合性评估侧在 EN 1090-1 有排除项,遇到吊顶项目要单独确认路径);
l 钢铝混合构件不排除——但此时 EN 1090-4 与本标准同时适用,比如钢制线性托盘加铝加劲型材的组合。
四、执行等级:只到 EXC3,且内部不再细分
EN 1090-5 沿用四档执行等级 EXC1–EXC4,要求从严到宽依次递增。但这里有两个关键限定,都能直接减轻企业负担:
1.符合本标准的压型板可用于 EXC1 至 EXC3——也就是说,EXC4 不是这套产品的赛道;
2.本标准内部不按执行等级区分要求。这一句是原文(4.1.2)"there is no differentiation in requirements between execution classes",意味着同为压型板,做 EXC1 和做 EXC3 在技术条款上没有宽严差别,只在监督审核频次上体现。
选级依据在 EN 1999-1-1,各等级对应的具体要求清单在 EN 1090-3。执行规范(Execution Specification)中必须写明适用的执行等级——这一项缺失,是最常见的文件类不符合。
表 2 EN 1090-1 附录 B.3 规定的 FPC 监督审核间隔
|
执行等级 |
ITT 之后各次监督检查的时间间隔(年) |
|
EXC1、EXC2 |
1 — 2 — 3 — 3 |
|
EXC3、EXC4 |
1 — 1 — 2 — 3 — 3 |
首次监督在初始评估后 1 年进行;若无重大纠正措施需求,间隔可放宽。但当出现下列任一情形时不得放宽:新增或变更关键设施、焊接协调人变更、新增焊接工艺或母材种类及相应 WPQR、新增关键设备。间隔拉到 2 年或 3 年的年份,制造商还须每年出具一份声明,确认上述情形均未发生。
五、审核看什么:一条从执行规范到完成声明的证据链
无论是公告机构的初次审核,还是客户二方审核,本质都是沿同一条证据链往下查。把这条链摸清,准备资料就不会散。
5.1 执行规范与排版图(第 4.1 条)
执行规范是整套文件的"总纲",须在相应部分开工前完成并经双方确认,且要有变更管理程序。排版图(layout drawing)和装配说明必须包含:构件类型与位置;与支承构件的连接方式及紧固件布置;构件标识、制造商名称、公称板厚、制造长度;铺设方向与特殊安装顺序;统计有效的搭接(抗弯连接);执行公差;紧固件型号、垫圈类型、布置与间距、孔径、轴向间距、边距;支承构件的材质、中心距、尺寸与倾角;侧向与端部搭接及铺设区边缘的构造;开洞及其边框构造;上部结构或悬挂物;防腐细节(异种金属接触面、金属与木/混凝土/砌体/抹灰的接触面);密封条与填充件位置;构件捆的堆放位置(须依结构计算);以及可踩踏性、防水完整性、防火、保温、隔声、气密性等相关细节。
还有一条容易被忽略的硬性要求:凡是设计上要起隔板(diaphragm)作用的铺设区,必须在排版图上明确标注为"diaphragm"。
5.2 质量文件与安装方文件(第 4.2 条)
必须形成文件的内容有六项:组织架构与各环节管理责任人;所采用的程序、方法与作业指导书;针对本工程的检验计划;变更与修改处理程序;不合格品、让步申请与质量争议处理程序;约定的停工待检点(hold point)或见证检验要求及相应准入安排。安装作业的方法陈述(method statement)还须符合第 9 章的安全技术要求。
5.3 可追溯性与标签(第 4.3、5.2 条)
从采购板材到产品安装,全过程可追溯,可按"同一生产过程的批次"建立记录。交付时每个包装单元须有清晰、耐久、可读的标签,内容至少包括:制造厂、制造年份、批次号或可追溯文件号、构件标识、捆重、长度(涉及吊装或安装时)、包装内数量、板厚、材料性能或产品编号、防腐体系。标准明确"建议保留标签"——这句话在审核里分量不轻。
5.4 完成声明与施工记录(第 4.4 条、附录 C)
工程完工时,由承担安装的公司签署完成声明,证明已按执行规范和本标准安装。附录 C(资料性)给了施工日志的 16 项要素参考:项目与各方接口、开工与工期、分阶段节点、现场负责人及变更、包装与内容物检查记录、日期与天气、施工人数、班次起止、中断与延误及原因、所用机械与材料、会议及签到、会议议题索引、后续不可见构件的安装与验收、实际或疑似缺陷、施工期间的变更及发起人与原因、图纸与修订的接收及批准、异常事件(暴雨、风暴、事故)等。这份日志在后期质量争议中是关键证据。
六、材料与元件:3.1 证书是硬门槛
这是 EN 1090-5 里最"没有余地"的一条:铝材的检验文件必须是 EN 10204 的 3.1 型检验证书。缺证书,或证书内容不全,收到的基材直接按不合格品处理——不是"补充说明即可",而是不合格。
3.1 证书须包含:制造厂名称或标识、识别编号、材料类型与牌号、订货公称尺寸与公称板厚(含 EN 508-2 的公差等级)、涂层体系(适用时)、可见面/背面有机涂层厚度(µm)、以及力学性能——0.2% 屈服强度 Rp0,2(MPa)、抗拉强度 Rm(MPa)、断后伸长率 A50mm(%)、弯曲半径与厚度比、金属镀层附着力(适用时)。
因为上游已按 3.1 声明了性能,成品制造商只需做文件核查,确认特性满足自身产品规范——前提是成品生产过程不会以不利方式改变这些特性。这条"文件核查即可"的豁免,是很多企业没有用足的效率空间。
关键数值门槛
表 3 EN 1090-5 中的主要量化要求
|
项目 |
要求 |
条款 |
|
材料最小 0.2% 屈服强度 |
Rp0,2 ≥ 165 MPa(按 EN 1999-1-1 设计的冷弯压型板) |
5.3 |
|
厚度公差 |
按 EN 508-2 的等级,且须在执行规范中规定;在未受冷成型影响的区域测量 |
5.4 |
|
最小公称板厚·楼板(decking) |
t ≥ 0.70 mm |
5.5.1 |
|
最小公称板厚·屋面覆盖 |
t ≥ 0.50 mm |
5.5.1 |
|
最小公称板厚·墙面与墙板 |
t ≥ 0.50 mm |
5.5.1 |
|
最小公称板厚·线性构件 |
不低于所连接压型板的公称厚度,且 t ≥ 1.00 mm |
5.5.2 |
|
最小公称板厚·间隔型材/边缘加劲型材 |
t ≥ 0.70 mm |
5.5.2 |
|
紧固件材料 |
奥氏体不锈钢或铝;须符合欧洲标准或持有 ETA |
5.7.2 |
|
梯形板/线性托盘腹板边距 |
翼缘宽 bU > 265 mm 时,每翼缘每支座至少 2 个紧固件;设计中仅计入腹板 75 mm 范围内的紧固件 |
8.6.2 |
这些数值是"执行经验值",不是结构计算值。结构计算会给出设计所需的公称厚度,而表中的下限是施工现场经验的底线,两者取严。标准也提醒:墙面应用为防鼓曲、观感考虑,往往需要更厚的板;而部分国家可能允许按截面与跨度调整、甚至更薄——出口时必须以目的国国家规则为准。
七、制造、焊接与紧固:现场最容易翻车的三处
7.1 冷成型与切割(第 6 章)
弯曲区不得有肉眼可见的裂纹(除另有规定)。冷成型(辊压或折弯)须符合产品标准的冷成型性要求,并在第 10 章防腐、第 11 章公差框架内制造。切割须满足几何公差与自由边光洁度,用合适的刀具;切过其他金属的刀具必须清理——这条是为防铁污染引发后续点蚀。剪切、冲剪、水刀是标准认可的方法;涂层层压板切割时须选择对涂层损伤最小的方式;会造成伤害或影响贴合对齐的毛刺必须去除。冲孔允许,且孔径可直接冲足、无需铰孔。
7.2 现场焊接(第 7 章)
这一章的逻辑很明确:现场焊接只做密封焊(sealing weld),焊缝设在无应力或可忽略应力传递的位置。工艺须与母材匹配,例如 AlMnMg 合金用 TIG。作业前须落实防火措施(通知消防、备灭火器、清除可燃物);工地焊接须用挡风屏或帐篷防风防雨;待焊部位须清洁、无油、干燥;带涂层材料须在焊点周围 20–30 mm 范围机械去除涂层。为保证接头位置稳定,须有支撑(如耐磨隔热垫),对温度敏感的基层须做防引燃保护;应避免对接焊,搭接量约 10–20 mm,做不到时须在下面垫未涂装铝板条。焊缝致密性用目视检查。
7.3 机械紧固(第 8 章)
覆盖车间与现场的螺钉、抽芯铆钉连接;公制螺栓按 EN 1090-3。紧固须符合执行规范及紧固件制造商建议。标准鼓励用工艺试验(procedure test)证明现场条件下能做出合格连接,考察四点:能否做出正确孔径;能否把电动螺丝刀调到正确扭矩/深度;能否垂直打入并使密封垫圈压缩到制造商推荐区间;能否形成合格结构连接并识别出不合格的连接。
密封垫圈的压缩状态是现场高频缺陷,标准用图 2 给出四种状态:过松、正确、过紧、倾斜。此外:从波谷固定时,构件 I 与构件 II 接触点不得有间隙(ETA 另有规定除外);两者之间允许设 ≤3 mm 的隔热密封条,更厚须有 ETA 支持;安装后必须清除钻屑与崩断的铆钉杆,否则引发后续腐蚀。
八、公差、可踩踏性与隔板:技术争议的高发区
8.1 两类公差(第 11 章、附录 D)
几何公差分两类,都是规范性要求:基本公差(essential tolerances,关系到构件或整体结构的抗力与稳定)与功能公差(functional tolerances,为配合与外观等服务),后者分 class 1 与 class 2 两级,未指定时按 class 1。超差即按不合格处理;只有在结构复核中显式计入该偏差、能证明可接受时,才可不予纠正,否则须按 EN 1090-1 纠正。
还有一句看似平淡但经常被违反的话(11.3.3):铺设压型板不得改变其结构性能。现场为对齐而强行变形、踩踏致局部屈曲,都属此类。此外,若构件后续要在现场组装成整体结构,除制造公差外还须同时满足设计规范规定的竣工公差。
8.2 可踩踏性(附录 B.6)
施工期只能在为安装屋面所必需的情况下上人,且须采取荷载分散措施,标准给的示例是 C24 强度等级、截面 4×24 cm、长度大于 3.0 m 的木脚手板;做过相应试验的可免。竣工后仅允许为维护与清洁上人,同样需要分散措施,除非跨度不超过试验确定的限值 Llim;多跨布置时该限值可比单跨试验结果放大至多 25%。
试验方法要点:通过 100 mm × 150 mm 面积施加准静态集中荷载,长边平行跨度方向;加载面下垫约 10 mm 软层(如毛毡)避免应力集中;试件搁置在宽度不小于 40 mm 的平轨道上;判据为 1.2 kN / 2.0 kN 两档,对应显著残余变形(3 mm)与破坏荷载;若在挠度达到跨距 1/100 之前即发生破坏,视为无显著整体变形的脆性破坏。试验数量:待测公称厚度 ≥3 种时至少 2 次;2 种时至少 3 次;1 种时至少 4 次。
8.3 隔板(stressed skin)的信息传递
NA.3 提了一个很容易被忽视的合规义务:当围护系统局部按隔板作用设计、并成为建筑整体稳定的组成部分时,必须把这一信息传递给未来的维护方——排版图上标明、运维手册中写明、必要时在现场加警示牌。标准建议的警示语是:
THIS ROOF DECKING IS STRUCTURAL. DO NOT MODIFY IT, EXCEPT AS INSTRUCTED BY THE STRUCTURAL ENGINEER. EVEN SMALL PENETRATIONS CAN ENDANGER FRAME MEMBERS THAT ARE STABILIZED BY DIAPHAGM ACTION OF THE DECKING.
九、防火、防雷与电偶腐蚀:附加性能怎么声明
结构铝板一旦作为建筑产品进入欧盟,除了力学性能,还要面对建筑法规的附加要求。EN 1090-5 的处理方式是把它们分别挂到既定路径上:
l 屋面外部防火(5.10):符合委员会决议 2000/553/EC 定义的产品(公称厚度 ≥0.4 mm 的平板或压型金属板,外涂层为无机或 PCS ≤4.0 MJ/m²、或质量 ≤200 g/m²)可"视为满足、无需试验";符合条件的压型钢板/平板在 2005/403/EC 下可无试验直接归入 BROOF(t1) 至 BROOF(t4)(CWFT 选项);其余产品须按 CEN/TS 1187 试验、按 EN 13501-5 分级。
l 燃烧性能、耐火性能、危险物质释放(5.11–5.13):一律按 EN 1090-1。其中未涂装构件燃烧性能为 A1 级;涂装构件按 EN 13501-1 分级,但阳极氧化与镀锌不算"涂层"。
l 防雷(5.14):金属结构件作为自然防雷组成部分时,须遵循 EN 62305-3。
l 电偶腐蚀(附录 E,规范性):异种金属接触须评估相容性,存在腐蚀可能时须用附加涂层或隔离层永久分隔。基本原则是紧固件材料应与被固定构件同种或更贵(更惰性)。附表给出的相容组合:锌、不锈钢在乡村/城市工业/海洋三种环境下均可用;铅在海洋环境不可用;裸钢与铜在三种环境下均不可用。未涂装铝与未经处理的木材或相容处理的木材、与涂装混凝土/钢筋混凝土直接接触无接触腐蚀风险;其他情况须设绝缘中间层(钢或木基层用塑料膜,混凝土基层用含沥青的中间层),铝件已涂装时可免。
十、落地路线图:从零到持证的七步
1. 定范围:把产品按板型、合金与状态、板厚、涂层体系划成产品族,明确结构等级(I 或 II)与拟申请的 EXC(1–3)。这一步决定后续 ITT 的样本量与 FPC 的范围。
2.建 FPC:以 EN 1090-1 第 6.3 条为骨架建体系。符合 EN ISO 9001 并针对本标准做了专门化的体系,可视为满足要求——但标准也明确,不要求一定要按 ISO 9001 建。重点补齐:人员能力与职责、设备校准(量具按 EN ISO 376 校准)、构件规格书、产品评价频次(表 2)、不合格品程序。
3. 做 ITT / ITC:新构件投产、新基材投用、新工艺或工艺变更影响受评特性、升级执行等级时,都须做初始型式试验。声明结构设计特性的(承载力、正常使用变形、疲劳、耐火)走 ITC,核查设计资源、程序与计算;仅声明制造特性的走 ITT。所有 ITE 结果须保存至少 5 年(部分国家要求更严)。可声明 NPD(未确定性能),但该特性存在阈值要求时不可用 NPD。
4. 备技术文件:执行规范、排版图、构件规格书、材料 3.1 证书、检验计划与记录、不合格处置记录、完成声明、施工日志。附录 F 表 F.1/F.2 列了"必须由执行规范明确"和"未明确时按默认执行"的两类追加信息,逐条对照填一遍,比事后补件高效得多。
5.选公告机构:确认其 CPR 授权范围覆盖 EN 1090-1,且具备铝冷弯产品的评估能力。若涉及焊接(含现场密封焊),须按 EN ISO 14731 指定焊接协调人,并在证书中体现适用范围、执行等级、焊接工艺、母材、协调人等信息。
6.过初始审核:公告机构做工厂检查+FPC 体系评估,重点看两类资源——执行侧(厂房、人员、设备、内部检查与不合格处理、焊接装备与人员)与设计侧(仅当声明受设计影响的特性时):设计场所、人员与计算程序的可用性与运行状态、岗位职责与能力要求、设计程序及其控制措施。
7.维持证书:按表 2 的间隔接受监督,间隔拉长的年份每年出具"情况未变"声明;出现关键设施/设备变更、焊接协调人变更、新增焊接工艺或母材(及相应 WPQR)时立即报告,并回到初始监督后的频次。发生重大不符合并完成纠正后,同样回到初始频次重新起算。
十一、EN1090认证机构
EUROCERT是欧盟公告机构,公告号1128,依据欧盟建筑产品法规CPR (EU 305/2011),具备开展EN 1090钢结构与铝结构CE认证的资质,可对金属结构的工厂生产控制(FPC)进行审核发证,证书可在欧盟市场用于钢结构、铝结构产品加贴CE标识。上海沃证机电技术服务有限公司是EUROCERT在中国的官方授权合作机构,可为国内企业提供本地化全流程技术服务,涵盖EN1090法规培训、焊工和焊接工艺评定相关技术支持、FPC审核等配套服务,帮助国内钢结构、铝结构企业高效完成认证,顺利取得CE证书并满足欧盟市场出口合规要求。